Guardando la fusione a distanza, sembra il lavoro più semplice dell'impianto. Riempi lo stampo, aspetta, estrai il pezzo.
Chi lo ha fatto davvero lo sa meglio. Lo spessore della parete non è mai determinato da quanto ne versi. Mettete la stessa barbottina in due stampi in gesso identici e potrete ottenere due pareti diverse. Ciò che l'operatore contribuisce è il tempismo: la collaborazione con la velocità con cui l'intonaco assorbe l'acqua, con le condizioni dello scivolone e con l'attesa intermedia.
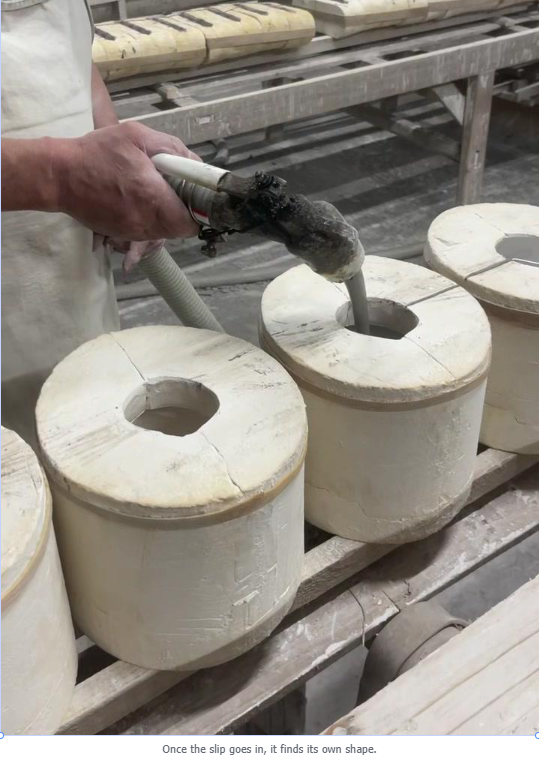
L'articolo precedente spiegava come mantenere l'uniforme del serbatoio dei liquami. Questo segue lo stesso passaggio un passo più a valle: ciò che effettivamente accade dopo che lo stampo è stato riempito.
Cosa copre
01 Che cosa fa veramente la colata: il gesso tira fuori l'acqua
02 Tre variabili che decidono lo spessore della parete: tempo, scivolamento, muffa
03 Tre dettagli in questo filmato che raccontano come funziona una linea di fusione
04 Lettura dei difetti per fase del processo e cinque controlli che mantengono una linea onesta
01 Che cosa fa veramente la colata: il gesso tira fuori l'acqua
Il gesso è poroso. I suoi pori si comportano come un numero enorme di capillari molto fini, e nel momento in cui la barbottina tocca la parete dello stampo, quei capillari iniziano a estrarre l'acqua dalla barbottina.
Dove l'acqua esce, rimane il corpo: uno strato di argilla e fondente che si accumula contro il muro, ispessendosi col passare del tempo, fino a raggiungere lo spessore della parete di cui questo prodotto ha bisogno.
Solo allora inizia la fase successiva: la barbottina in eccesso viene versata, il pezzo continua a perdere acqua all'interno dello stampo e, una volta che si è ristretto abbastanza da mantenere la propria forma, lo stampo viene aperto.
Il casting non è quindi un'operazione. Sono tre, in sequenza.
Dimorare. La muffa assorbe, il corpo si addensa. Questo imposta il muro.
Drenare. Il surplus esce. Ciò determina l'uniformità della superficie interna.
Collocamento. Il pezzo continua ad asciugarsi e restringersi all'interno dello stampo. Questa fase decide se si affloscia o si deforma quando lo stampo si apre.
Il pezzo continua ad asciugarsi e a restringersi prima del rilascio. Questo decide se si affloscia o si deforma quando lo stampo si apre.
Comprimi o allunga uno qualsiasi dei tre e non realizzerai più lo stesso prodotto.
02 Tre variabili che determinano lo spessore della parete
Variabile uno: tempo di permanenza
Quello più ovvio e quello più facilmente trattabile come unico. Una permanenza più lunga significa un muro più spesso: è vero, ma se lo stampo e la scivolata non sono dove dovrebbero essere, semplicemente aggiungendo tempo si ottiene un corpo spesso e morbido, che si distorce ancora più facilmente al momento del rilascio.
In pratica, il tempo di permanenza viene impostato prodotto per prodotto su una linea. Si calibra pesando il primo pezzo e tagliandolo per misurare il muro. Una volta fissato, diventa il ritmo dell’operatore.
Variabile due: le condizioni del foglietto
Lo stesso serbatoio di barbottina si comporta diversamente a numeri diversi. Un peso specifico leggermente più elevato costruisce il corpo più velocemente. Una temperatura leggermente più alta migliora il flusso, ma cambia anche la velocità con cui lo stampo attira l'acqua. Il deflocculante extra rende la barbottina più sottile mantenendo le particelle separate, il che cambia la densità in cui si compattano.
Questo è il motivo per cui l'articolo sui liquami meritava un pezzo a parte: moltissimi "problemi di muffa" su una linea di colata si rivelano, dopo un'indagine, problemi di scorrimento. La temperatura della barbottina e il peso specifico dovrebbero essere registrati per turno, allo stesso modo della temperatura dello stampo.
Variabile tre: le condizioni dello stampo
Gli stampi in gesso sono materiali di consumo. Ogni ciclo lascia un piccolo residuo nei pori e porta con sé una piccola capacità di assorbimento. Un vecchio stampo attira l'acqua più lentamente, quindi lo stesso tempo di permanenza produce una parete più sottile.
Ciò significa che gli stampi necessitano di un ritmo di asciugatura e rigenerazione: lavati dopo l'uso, asciugati fino a raggiungere un livello di umidità utilizzabile, quindi rimessi in linea. Troppo bagnato, l'assorbimento è lento e il corpo rimane morbido. Troppo secco e l'assorbimento è così rapido che sulla parete si forma una pellicola densa che ostacola l'ulteriore disidratazione.
La miscelazione di stampi nuovi e vecchi su una linea è il tipo di problema più difficile da individuare. Lo spessore della parete varia da pezzo a pezzo, ma ogni singolo pezzo sembra che non sia stato fatto nulla di sbagliato.
03 Tre dettagli in questo filmato che raccontano come va la linea
Uno: la barbottina che si asciuga attorno al foro di riempimento
Su ogni stampo nel video, il bordo del foro di riempimento porta un anello di barbottina essiccata, stratificata dal chiaro allo scuro. Questi stampi sono stati versati molte volte e dopo nessuno si pulisce la bocca.
La barbottina essiccata che cade nella cavità diventa una particella dura. Le custodie luminose si presentano come protuberanze sulla superficie; quelli pesanti diventano fori di spillo e sfiatatoi dopo lo sparo. È la regola più economica da applicare e una delle più spesso ignorate.
Due: la linea di divisione
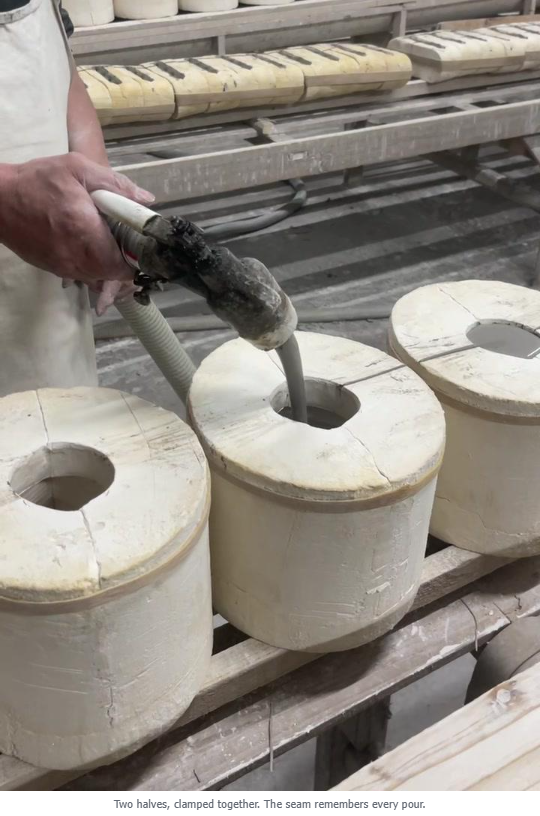
Lo stampo è composto da due metà. Il punto in cui si trova la cucitura e quanto strettamente si chiude determina quanto sarà spessa la cresta della cucitura dopo il rilascio. La sottoveste fuoriuscita dalla cucitura deve essere rifilata al momento opportuno; lasciato asciugare, lascia un solco quando viene raschiato.
Tre: la densità degli scaffali
Sullo sfondo, stampi e pezzi fusi sono impilati fitti, fila dopo fila, in lontananza. Quella densità è un compromesso. Un imballaggio più stretto significa una maggiore produzione per unità di tempo, ma senza spazio per il movimento dell'aria, l'intera fila si trova a un livello di umidità più elevato, assorbe più lentamente e seguono pareti sottili.
Quindi un rack completo non è automaticamente un rack efficiente. Una disposizione praticabile lascia l'accesso aereo a ogni fila.
04 Lettura dei difetti per fase del processo
I difetti di fusione sono più facili da rintracciare se li si ordina per fase anziché per nome.
Muro irregolare, un lato sottile: fase di sosta. Osserva l'età dello stampo, la temperatura irregolare dello stampo e un'unica direzione di flusso della barbottina.
Fori di spillo, bolle, superfici vaiolate: aria intrappolata nella barbottina o aspirata durante il riempimento. Controllare prima la disaerazione e l'invecchiamento, poi l'angolo con cui la pistola entra nello stampo.
Creste della cucitura, linee di divisione pesanti: pressione di serraggio insufficiente o slip in eccesso non tagliato in tempo.
Cedimenti e distorsioni al momento del rilascio: la fase di impostazione è stata interrotta; il corpo era ancora troppo bagnato quando lo stampo si aprì.
Fessure, soprattutto fessurazioni radiali alla base: essiccazione troppo rapida dopo il rilascio, essiccazione della superficie prima del nucleo, ritiro fuori fase.
Il vantaggio di questo ordinamento è che smetti di indovinare in base all'esperienza. Il punto in cui appare il difetto indica quale fase è difettosa.
05 Cinque controlli che mantengono onesta una linea di casting
1. Umidità dello stampo: uno stampo appena essiccato e uno appena rilasciato si sentono completamente diversi nella mano. Mescolateli sulla stessa linea e lo spessore della parete non reggerà.
2. Temperatura della barbottina e peso specifico: registrarli entrambi per turno, insieme alla temperatura dello stampo. Non dopo che qualcosa è andato storto.
3. Spessore della parete del primo pezzo: tagliarne uno aperto ogni volta che si cambia uno stampo o un serbatoio. Quel taglio è più affidabile di qualsiasi quantità di intuizione.
4. Umidità al rilascio: il pezzo regge da solo, si sbriciola una volta rifilato? Questa è la misura diretta per questa fase.
5. Rapporto di riutilizzo dello slip in eccesso: lo slip restituito ritorna nel serbatoio e un'elevata proporzione fa sì che la gravità, la temperatura e l'aria trascinata vadano costantemente alla deriva. Il risultato è una diapositiva lenta e invisibile fuori specifica.
Niente di tutto ciò richiede attrezzature sofisticate. Un calibro, un termometro, un idrometro e un foglio di registrazione fisso descriveranno una linea di colata più chiaramente di quanto possa fare la memoria.
06 Dove il casting smette di essere la risposta
A cosa serve la fusione: forme irregolari, pezzi con cavità interne, volumi medio-bassi con geometrie complesse: cose che la pressatura e la formatura a rulli non possono produrre a costi ragionevoli.
A cosa non va bene: pareti sottili, volumi elevati, posate con tolleranza ridotta. La formatura a pressione e la formatura a rulli sono più veloci e più costanti in questo caso. La colata a pressione con stampi in resina porosa è molto più rapida rispetto a quella in gesso, ma l'investimento nello stampo è più pesante e i requisiti per la barbottina sono più severi.
Quindi la vera domanda non è se il casting sia un buon processo. La questione è se questo prodotto, fuso, può mantenere la tolleranza della parete e rispettare il programma di consegna. In caso contrario, nessuna abilità dell'operatore potrà salvarlo.
La fusione a scorrimento sembra un lavoro manuale. In realtà è una trattativa tra acqua e gesso.
Tutto ciò che l'operatore può fare è mantenere la barbottina in condizioni, mantenere gli stampi in condizioni e mantenere i tempi onesti. Quando tutti e tre reggono, lo spessore della parete regge da solo.